 NL


Tijdens een routinematige temperatuurstijgingstest faalde een schakelbord uit 2000 A omdat de hoofdrail 112 K boven de omgevingstemperatuur bereikte - 7 K boven de limiet. De...
View More +
 +86-180 3625 3000

Gids voor de vervaardiging van busbars: processtappen, materialen en kwaliteitscontrole
Om 15.00 uur op de heetste middag van het jaar wordt voor de derde keer die week een schakelbord van 4.000 A in een kustcentrale uitgeschakeld. Het ontwerp was degelijk en de breker testte prima. De echte boosdoener: een boutverbinding op een hoofdstaaf die was geponst, met een verhoogde braam achterbleef en toch werd vastgedraaid. De braam begroef het grootste deel van het contactoppervlak, de weerstand kroop omhoog en elke dagelijkse hittecyclus duwde de verbinding dichter bij het falen.
Dit verhaal herhaalt zich in de hele sector omdat vervaardiging van busbars – snijden, ponsen, buigen, plateren, isoleren en testen – is waar een goed elektrisch ontwerp overleeft of stilletjes uit elkaar valt. De conclusie staat voorop: materiaalkeuze en verbindingskwaliteit bepalen de levensduur van een railsysteem veel meer dan alles wat op het typeplaatje staat. De onderstaande walkthrough behandelt de stappen bij de fabricage van de kern, de beslissing over koper versus aluminium, hoe buisvormige rails worden geïsoleerd, de tests die feitelijk de prestaties in het veld voorspellen en wat kopers moeten verifiëren voordat ze een inkooporder ondertekenen.
Wat de fabricage van busbars eigenlijk omvat
Bij de fabricage wordt ruwe geleidermateriaal – doorgaans een elektrolytisch koperen staaf of een geëxtrudeerde buis van een aluminiumlegering – omgezet in afgewerkte, kant-en-klare stroomdragers. Het omvat drie totaal verschillende workflows:
- Fabricage van platte staven: snijden, ponsen, buigen en plateren van rechthoekige staven voor schakelborden, paneelborden en distributiesamenstellen.
- Buisvormige railfabricage: het op lengte snijden van stijve aluminium of koperen buizen, het lassen van eindfittingen en verbindingen, en het aanbrengen van paalisolatoren en bevestigingsbeugels - de standaard voor hoogspanningsstations, waar buizen tussen staalconstructies overspannen.
- Montage busbaan: het huisvesten van geïsoleerde geleiders in een compacte behuizing voor midden- en laagspanningsdistributie, inclusief systemen met hoge dichtheid voor commerciële en industriële gebouwen.
De stappen overlappen elkaar, maar toleranties, gereedschappen en faalwijzen niet. Een werkplaats die uitstekende paneelstaven produceert, is niet automatisch gekwalificeerd om onderstationbuizen te lassen of isolatie onder vacuüm te gieten. Daarom verdient elke mogelijkheid afzonderlijk onderzoek wanneer u leveranciers beoordeelt.
De belangrijkste fabricagestappen, op volgorde
Ongeacht het producttype volgen gedisciplineerde winkels dezelfde volgorde van zes fasen:
- Materiaalkeuze en voorbereiding — verifieer de kwaliteit van de legering en de temperering aan de hand van fabriekscertificaten, maak het materiaal vervolgens recht en maak het schoon voordat het snijden begint.
- Snijden en dimensioneren — op lengte knippen, zagen of CNC-snijden met vierkante vlakken; die vlakken worden later onderdeel van het gewrichtsoppervlak.
- Ponsen en boren — CNC-ponsen houdt doorgaans de gatposities binnen ±0,1–0,2 mm vast, en de plaatsing van de gaten bepaalt direct hoeveel contactoppervlak elke boutverbinding krijgt.
- Buigen en vormen — de binnenbuigradius moet minimaal gelijk zijn aan de staafdikte voor koper; aluminium vereist meer genereuze stralen en aandacht voor de korrelrichting, anders barst het buitenvlak.
- Oppervlaktebehandeling — ontvetten en desoxideren, vertinde of verzilverde verbindingsgebieden, of breng volledige isolatie aan op producten met een hogere spanning.
- Inspectie en testen — dimensionale controles, gatmeters, bemonstering van de hechting van de platen en elektrische tests van geïsoleerde producten vóór verzending.
De oppervlaktekeuze verdient een eigen beslissing, omdat kosten worden afgewogen tegen gezamenlijke stabiliteit:
| Behandeling | Wat het oplevert | Typisch gebruik | Opletten |
|---|---|---|---|
| Kaal (schoongemaakt, gedeoxideerd) | Laagste kosten; is afhankelijk van een hoge klemdruk | Droge binnenschakelapparatuur | Oxidatie verhoogt na verloop van tijd de gewrichtsweerstand |
| Vertinnen | Vertraagt oxidatie; vergevingsgezind voor boutverbindingen | Algemene stroomverdeling, vochtige binnenlocaties | Zachter oppervlak; controlekoppel en vermijd overcompressie |
| Verzilvering | Laagste contactweerstand; verdraagt hogere temperaturen | Verbindingen met hoge stroomsterkte, frequente belastingwisselingen | Hogere kosten; krassen leggen het basismetaal bloot |
| Epoxyhars gieten | Volledige diëlektrische laag; maakt compacte lay-outs mogelijk | Buisrails van de klasse 35 kV | Controle van de holtes en de kwaliteit van de uitharding zijn van cruciaal belang |
Buigen genereert het meeste nabewerking bij een normale productie. Een staaf die te strak is gebogen, of over de rollende korrel, kan er onberispelijk uitzien en nog steeds microscheurtjes vertonen die groeien onder tientallen jaren van thermische cycli. Zet de vereisten voor radius en korrel op de tekening, niet in het geheugen van de operator.
Koper of aluminium? De gevolgen van de fabricage
Wat de volumegeleiding betreft, wint koper: ongeveer 100% IACS tegen ongeveer 61% voor aluminium. Maar koper is ook ongeveer 3,3 keer dichter, en dat verandert de rekenkunde volledig. Om dezelfde stroom te geleiden heeft een aluminium staaf ruwweg 1,6 keer de doorsnede nodig, maar weegt nog steeds bijna de helft minder en kost minder per vervoerde ampère.
Elektrische geleidbaarheid per volume (% IACS)
Aluminium geleidt qua volume ~61% net zo goed als koper, maar weegt ~70% minder – de reden dat het de buisinstallaties met grote overspanningen domineert.
Gewicht verklaart waarom stijve buisrails in onderstations bijna altijd van een aluminiumlegering zijn: elke extra kilogram op een lange overspanning vermenigvuldigt zich in grotere steunen, funderingen en installatiekosten. Magnesium-aluminiumsamenstellingen voegen de sterkte toe die lange buitenoverspanningen en kortsluitingskrachten vereisen.
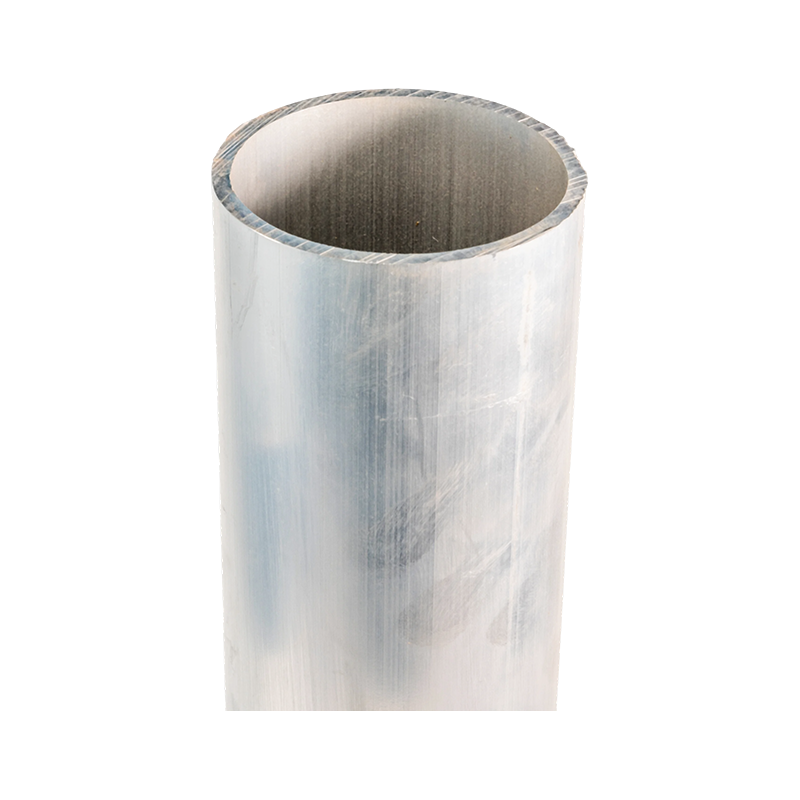 Buisvormige busbar van magnesium-aluminiumlegering met ultrahoge spanning Deze naadloze buisvormige geleider is verkrijgbaar in 6063G-, LF21Y-, 6R05- en 2A14-legeringen voor 220 kV tot 1000 kV-systemen en combineert het lichte gewicht en de legeringssterkte die lange overspanningen van buitenstations en kortsluitkrachten vereisen. Bekijk Product →
De fabricage volgt het materiaal. Aluminium oxideert binnen enkele minuten na het reinigen opnieuw, dus de verbindingsvlakken moeten onmiddellijk worden gedeoxideerd en gemonteerd. De terugvering na het buigen is groter, de buigradius groter en voor het lassen zijn procedures nodig die geschikt zijn voor de specifieke legering. Generieke koperwerkgewoonten worden slecht overgedragen.
Isolatie: waar buisrails hun bescherming verdienen
Op midden- en hoogspanningsbuisrails is de blanke geleider slechts de helft van het product. Het isolatiesysteem bepaalt kruipwegen, faseafstanden, deelontladingsgedrag en hoe compact de installatie mag zijn. De belangrijkste routes zijn krimpkousen aan het basisuiteinde; geëxtrudeerd EPDM of siliconenrubber; PTFE voor omgevingen met hoge temperaturen en chemisch agressieve omgevingen; en epoxyharsgieten voor hogere spanningsklassen.
Bij het gieten komt de fabricagediscipline het duidelijkst tot uiting. Bij vacuümgieten worden lucht en vluchtige stoffen geëxtraheerd voordat de hars uithardt, waardoor er geen holtes achterblijven waar gedeeltelijke ontlading kan ontstaan. Een geïsoleerde staaf zonder die controle kan een fabriekstest doorstaan en toch voortijdig verouderen tijdens gebruik - een reden waarom producten uit de 35 kV-klasse routinematig worden gescreend met gedeeltelijke ontladingsmetingen.
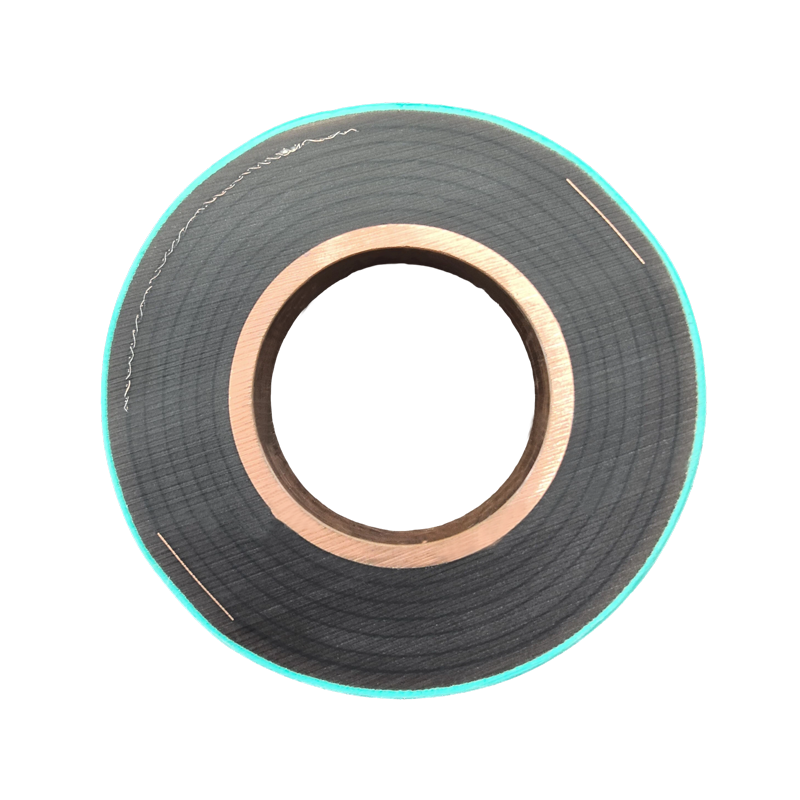 Epoxyhars gegoten buisvormige busbar Deze vlamvertragende staaf van 35 kV-klasse is vacuümgegoten in één naadloos gietstuk van zuurstofvrij koper en elimineert isolatie-interfaces en holtes, ondersteunt gedeeltelijke ontladingsscreening en een levensduur van meer dan 30 jaar. Bekijk Product →
Kwaliteitscontrole die de prestaties in het veld voorspelt
Drie testfamilies onderscheiden een rigoureuze fabrikant van een optimistische fabrikant:
- Testen van temperatuurstijging. Volgens IEC 61439-1 draait een samenstel op nominale stroom totdat de temperatuur stabiliseert, waarbij kale koperen rails beperkt zijn tot een stijging van 105 K boven de omgevingstemperatuur. Omdat de verwarming in resistieve verbindingen ruwweg schaalt met het kwadraat van de stroom, treedt zelfs een bescheiden extra gewrichtsweerstand snel op bij nominale belasting.
- Controles van verbindingen en beplating. Gatpositiemeters, koppelverificatie en bemonstering van de hechting van de platen vangen de defecten op die later hotspots worden.
- Isolatietesten. Vermogensfrequentiebestendigheid plus gedeeltelijke ontladingsmeting, vooral voor gegoten en geëxtrudeerde systemen.
Temperatuurstijging versus belastingsstroom (resistief model)
Stijging schaalt met het kwadraat van de stroom: bij 125% van de nominale belasting produceert dezelfde gewrichtsfysica ongeveer 56% meer verwarming.
Veelvoorkomende defecten en hoe winkels ze vroegtijdig ontdekken
Het meeste herwerk bij de productie van busbars is terug te voeren op een korte lijst met terugkerende oorzaken. De onderstaande verhoudingen zijn eerder illustratief dan statistisch, maar ervaren productiemanagers zullen de vorm van de grafiek herkennen:
Typische factoren bij het herwerken van fabricage (illustratief)
Bramen en scherpe randen — 30% Buigscheuren — 25% Verkeerde uitlijning van gaten — 20% Plateringsdefecten — 15% Isolatieruimten — 10%
- Bramen en scherpe randen na het snijden of ponsen – opgelost door van het ontbramen een verplichte, afgetekende stap te maken in plaats van een optionele stap.
- Scheuren na buigen — voorkomen door minimale buigradii te respecteren en tegen de rollende korrel in te buigen waar het ontwerp dit toelaat.
- Verkeerde uitlijning van het gat — bestuurd met CNC-ponsen en go/no-go-meters in plaats van handmatige lay-out.
- Delaminatie van het plateren — gevangen door adhesiebemonstering op elke partij, niet alleen op het eerste artikel.
- Isolatieopeningen — geëlimineerd door vacuümgieten en routinematige screening van gedeeltelijke ontladingen.
Wat kopers moeten verifiëren voordat ze bestellen
Wanneer u een fabrikant evalueert, vervang dan algemene vragen door concrete vragen:
- Kunnen ze fabriekscertificaten leveren die elke batch aan een bepaalde legeringskwaliteit en -hardheid koppelen?
- Gebeurt het snijden, ponsen, buigen, lassen en isoleren in eigen beheer of wordt dit uitbesteed aan onbekende derde partijen?
- Voor buisproducten: welke lasprocedures en lasontwerpen zijn gekwalificeerd en kunnen deze testgegevens tonen?
- Voor geïsoleerde producten: wordt het gieten onder vacuüm uitgevoerd en worden er routinematig gedeeltelijke ontladingstests uitgevoerd?
- Aan welke toleranties zullen zij zich schriftelijk houden op het gebied van de positie van de gaten, de rechtheid en de uiteindelijke lengte?
Isolatiekeuze hoort bij hetzelfde gesprek. PTFE blijft stabiel in omgevingen met hoge temperaturen en chemisch agressieve omstandigheden, waar rubbersystemen sneller verouderen, terwijl vacuümgegoten epoxy geschikt is voor hoogspanningsklassen en compacte onderstations.
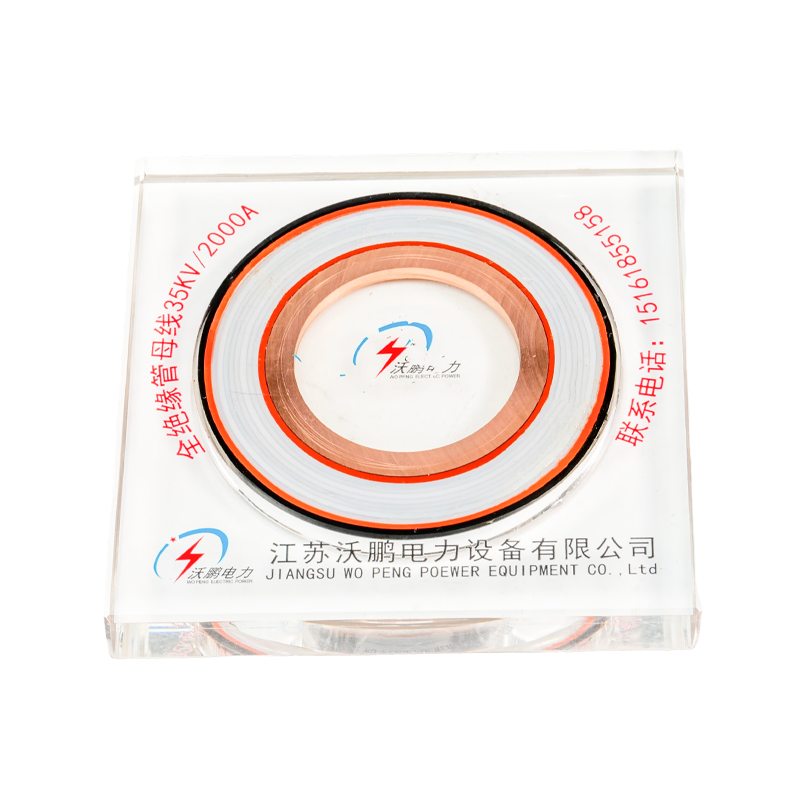 PTFE buisvormige busbar Met PTFE-filmwikkeling, meerdere capacitieve schermen en een werkbereik van -60°C tot 250°C plus IP68-bescherming, is deze geïsoleerde staaf geschikt voor hoge temperaturen, chemisch agressieve en compacte substationinstallaties. Bekijk Product →
De selectielogica herhaalt zich voor alle geleidertypen. Voordat u de specificaties vergrendelt, is het de moeite waard om een speciale walkthrough van te lezen hoe u de juiste buisvormige busstang van aluminiumlegering selecteert , en vervolgens een shortlist met vereisten naar de fabrikant brengen in plaats van andersom.
Veelgestelde vragen
Welke tolerantie kan een fabrikant realistisch aanhouden ten aanzien van gatposities?
Bij CNC-ponsen is het midden van de gaten doorgaans ±0,1–0,2 mm; handmatig boren vanaf getekende lijnen kan afwijken naar ±0,5 mm of erger. Voor boutverbindingen is de consistentie tussen de verbindingsstaven belangrijker dan het absolute aantal, dus vraag hoe de werkplaats de onderdelen met elkaar verbindt.
Kunnen aluminium rails overal koper vervangen?
Nee. Aluminium wint qua gewicht en kosten per ampère in open ruimtes en grote overspanningen, maar koper is nog steeds zinvol als de ruimte krap is, er veel verbindingen zijn of de omliggende infrastructuur van koper is. Aluminium-naar-koperverbindingen vereisen een bewust overgangsontwerp en hardware.
Waarin verschilt de vervaardiging van buisrails van het werk met platte staven?
Tube voegt extrusie of tekenen toe, vierkant op lengte gesneden, lassen van verbindingen en eindfittingen, en mechanisch ontwerp voor overspanningsbelasting en kortsluitkrachten. Paalisolatoren en bevestigingsbeugels maken deel uit van het systeem, geen accessoires die achteraf worden vastgeschroefd.
Wat moet een fabricageofferte bevatten?
Minimaal: legering en temperatuur, maattoleranties, isolatieklasse en -proces, de testrapporten die bij verzending worden meegeleverd, en een verpakking ontworpen voor lange stijve profielen. Als een leverancier aarzelt om deze op schrift te stellen, behandel deze dan als gegevens. Voor een buizenrailsysteem dat is afgestemd op uw spanning, spanwijdte en omgeving, dat kan vraag een specificatiebeoordeling aan en vergelijk de antwoorden naast elkaar.
Nieuws
-
-
Om 15.00 uur op de heetste middag van het jaar wordt voor de derde keer die week een schakelbord van 4.000 A in een kustcentrale uitgeschakeld. Het ontwerp was degelijk e...
View More + -
Vraag twee catalogi wat een aluminium staaf van 100 × 10 mm kan dragen en je krijgt mogelijk twee verschillende antwoorden: 800 A van de ene, 965 EEN van de andere. Beide kun...
View More + -
De vraag over de capaciteit is ook een temperatuurvraag Een koperen verzamelrail van 100 x 10 mm kan een veilige keuze lijken voor een schakelbord van 1000 A tot...
View More + -
Busbar-isolatoren krijgen zelden aandacht tijdens routinematig gebruik, totdat een flashover een schakelapparatuurgedeelte kapot maakt of een gebarsten steun ervoor zorgt dat...
View More +


Mobiel
CATEGORIE
Producten
Neem contact met ons op
-
 +86-180 3625 3000
-
 admin@wpbusbar.com
-
 Nr. 8, Yanjin Road, Chengxi Industrial Park, Shanyang Town, Baoying County, Yangzhou City, provincie Jiangsu, China
Auteursrecht © Jiangsu Wopeng Power Technology Co., Ltd.
Alle rechten voorbehouden.
 Op maat gemaakte geïsoleerde busbarfabrikant
Buisrailsysteemfabriek